


Cat:Máy phay CNC Roll
Cnc notching và máy đánh dấu
XK9350 SERIES CNC REM Roll Crescent Groove Machine là sản phẩm được nâng cấp của loại XK500, phù hợp để xử lý cuộn có đường kính nhỏ hơn 500mm và c...
Xem chi tiết
Một cuộn giấy nặng chín tấn đang nằm giữa các tâm và bảng công việc yêu cầu cắt lại một rãnh then đã mòn cùng với bốn lỗ được khoét trên mặt cuối. Trên máy tiện chỉ có dụng cụ tĩnh, cuộn đó phải được dỡ xuống, chuyển đến máy phay, mâm cặp lại, chỉ thị, gia công, sau đó mang về và thiết lập lại cho quá trình hoàn thiện. Ở hầu hết các cửa hàng bánh cuốn, việc đi đường vòng đó tiêu tốn cả một ca.
Một công cụ được điều khiển, mà giới thương mại còn gọi là công cụ trực tiếp, sẽ loại bỏ đường vòng. Nó là một giá đỡ được hỗ trợ tiếp nhận các dụng cụ cắt quay và dẫn động chúng từ mâm dao hoặc trụ dụng cụ, do đó quá trình phay, khoan, tarô và tạo rãnh diễn ra trên cùng một máy quay cuộn, trong cùng một thiết lập, mà không làm mất mốc. Câu trả lời ngắn gọn: nếu công việc cuộn của bạn thường xuyên bao gồm các rãnh then, mặt phẳng, lỗ dầu, các mẫu mặt cuối hoặc các rãnh cuộn, thì trạm dẫn động thường hoàn trả chi phí của nó trong vòng vài chục công việc. Câu trả lời dài là về mô-men xoắn, sự phù hợp với giao diện và kích thước trạm theo tính năng hơn là theo tài liệu quảng cáo.
Giá đỡ tĩnh kẹp một hạt dao hoặc một mũi khoan và giữ nó đứng yên. Mọi chuyển động cắt đều xuất phát từ trục chính của phôi, do đó máy chỉ có thể tạo ra các bề mặt quay: đường kính, vai, mặt, vát và bán kính. Đối với máy tiện cuộn vẫn là cốt lõi của công việc và dụng cụ truyền động không thay đổi gì về nó.
Dụng cụ được dẫn động bổ sung thêm chuyển động quay độc lập vào dụng cụ. Bên trong giá đỡ, một bộ truyền bánh răng - hoặc trên các mẫu được đánh giá cao hơn là bộ vát hoặc hành tinh - quay một ống kẹp hoặc trục chính theo tỷ lệ cố định với trục truyền động trong tháp pháo. Sự bổ sung duy nhất đó sẽ thay đổi những gì máy có thể làm:
Điểm cuối cùng đó thúc đẩy nền kinh tế. Mỗi khi một cuộn rời khỏi máy tiện và quay trở lại, ai đó phải mâm cặp lại, chỉ báo lại độ đảo và chạm lại vào dụng cụ. Trên một cuộn năm tấn, thời gian đó được tính bằng giờ.
Giao diện quyết định những gì bạn thực sự có thể mua. VDI 30 và VDI 40 chỗ chiếm ưu thế trên các máy tiện cỡ trung; BMT 45, 55 và 65 phổ biến trên các máy nặng hơn và mang nhiều mô-men xoắn hơn vì khớp nối truyền động lớn hơn. Capto C5 và C6, và HSK-T, xuất hiện ở những nơi việc thay dao lặp lại quan trọng hơn mô-men xoắn cực đại. Trước khi chỉ định đầu cặp, hãy xác nhận ba số: kích thước chỗ ngồi, tỷ lệ truyền động trạm và tốc độ trục chính tối đa mà máy cho phép khi gắn dụng cụ trực tiếp. Trên nhiều máy tiện, trần đó nằm ở mức thấp hơn tốc độ quay.
Công cụ điều khiển không phải là câu trả lời cho mọi tính năng. Bảng dưới đây là cách nhanh nhất để quyết định từng trạm.
| hoạt động | Giá đỡ tĩnh | Công cụ điều khiển | Lưu ý thực tế |
|---|---|---|---|
| Tiện OD, tiện mặt, vát cạnh | Có | Không bắt buộc | Xoay trục chính tạo ra bề mặt |
| Keyway trong một tạp chí cuộn | Không | Có | Máy cắt quay cộng với trục C bị khóa |
| Mặt phẳng hoặc mặt cờ lê trên nhật ký | Không | Có | Người giữ xuyên tâm; Trục Y chỉ khi lệch khỏi tâm |
| Vòng tròn bu lông hoặc lỗ ren ở mặt cuối | Không | Có | Giá đỡ hướng trục, định vị trục C, tarô cứng |
| Dầu xuyên tâm hoặc lỗ làm mát | Không | Có | Chất làm mát xuyên dụng cụ tạo nên sự khác biệt |
| Vượt qua các rãnh và gân trên thanh cuộn | Không | Có | Máy khía chuyên dụng ở âm lượng |
Đọc nó như một bộ lọc hơn là một quy tắc. Nếu một tính năng phát triển từ vòng quay của chính cuộn thì giá đỡ tĩnh sẽ rẻ hơn, cứng hơn và dễ bảo trì hơn. Nếu không, trạm truyền động là cách duy nhất để giữ cuộn trên máy.
Mô-men xoắn ở công cụ quyết định liệu một trạm có thể sử dụng được hay không và nó không giống với định mức động cơ trên bảng thông số kỹ thuật. Trạm VDI 30 thường cung cấp 15 đến 30 Nm ở ống kẹp; trạm BMT 55 hoặc 65 với tỷ lệ giảm 2:1 có thể cung cấp mô-men xoắn từ 60 đến 120 Nm, tùy thuộc vào nhà chế tạo. Mô-men xoắn có thể sử dụng giảm khi tốc độ tăng do tỷ lệ được cố định, do đó, một trạm cắt thoải mái ở tốc độ 1.500 vòng/phút có thể dừng lại ở tốc độ 5.000 vòng/phút trong cùng một vật liệu.
Vật liệu cuộn làm nên loại bê tông này. Máy tạp chí thép mềm 45 # dễ dàng; vỏ 60 HRC được làm cứng bằng cảm ứng thì không. Các bề mặt cuộn đã được làm cứng thường được tiện bằng các hạt dao bằng gốm hoặc CBN hoặc được mài thay vì được phay, vì vậy hãy kiểm tra xem chi tiết bạn định phay có nằm trong vùng đã cứng hay chỉ ở khu vực nhật ký và mặt cuối mềm hơn.
Máy khoan đường kính nhỏ và dao phay ngón ở các chi tiết sâu cần chất làm mát xuyên dụng cụ, thường là 20 đến 40 bar, được phân phối qua đầu cặp thay vì phun vào vết cắt. Việc sơ tán phoi là nửa còn lại: một giá đỡ hướng tâm làm việc gần phần còn lại ổn định có khoảng hở hạn chế và một giá đỡ tầm xa giải quyết vấn đề tầm với thường gây ra tiếng ồn ở cùng tốc độ.
Hai lần kiểm tra chấp nhận trước khi đầu cặp đi vào sản xuất: tổng độ đảo được chỉ định ở khoảng cách 50 mm tính từ mặt đầu cặp, lý tưởng là 0,01 mm hoặc cao hơn và cân bằng đến G2.5 ở tốc độ dụng cụ trực tiếp tối đa. Cả hai đều không tốn kém để xác minh và tốn kém để khám phá sau này.
Cách rõ ràng nhất để biện minh cho một trạm được điều khiển là định giá phương án thay thế. Biểu đồ bên dưới sử dụng một cuộn phôi cỡ trung bình có một rãnh then và bốn lỗ ren ở mặt cuối, so sánh trạm trực tiếp trên máy tiện với hai tuyến đường mà hầu hết các cửa hàng đều sử dụng.
Thời gian thiết lập mỗi cuộn, phút
Dụng cụ được dẫn động trên máy tiện - 12 phút
Bố trí và mài tay - 95 phút
Tuyến máy thứ hai - 165 phút
Khoảng cách không chỉ là lao động. Việc định tuyến ngoài máy tiện làm tăng thêm rủi ro khi xử lý, bởi vì dây treo, xe nâng và mâm cặp lại là những nơi mà nhật ký cuộn có vết lõm và là nơi mất độ đồng tâm. Ngoài ra còn có chi phí lập kế hoạch: một máy phay đủ lớn cho cuộn 5 tấn thường bận rộn, vì vậy cuộn phải xếp hàng trước khi chờ người vận hành.
Các lỗi đặc tả phổ biến nhất có xu hướng lặp lại:
Sự lựa chọn của chủ sở hữu tuân theo máy chứ không phải ngược lại. Một máy tiện cuộn có bệ cứng, ụ sau nặng và trục C bị khóa là những gì giúp cho trạm hoạt động hoạt động hiệu quả; cùng một giá đỡ trên máy tiện nhẹ sẽ kêu rất lâu trước khi nó đạt được mô-men xoắn định mức. Khi chỉ định một máy, hãy liệt kê các tính năng phải được cắt trong một thiết lập, sau đó xử lý lại số lượng trạm trực tiếp, hướng và mô-men xoắn của chúng.
 Máy tiện cuộn CNC dòng CK84 để tiện cuộn nặng Máy tiện cuộn CK84 công suất cao với bộ điều khiển Siemens 828D, thanh dẫn hướng cứng và trục chính 90 kW phù hợp với việc gia công một thiết lập các cuộn lớn trước khi khía khía chuyên dụng. Xem sản phẩm →
Đối với các mẫu đường chuyền, gân và rãnh hình lưỡi liềm trên thanh và cuộn tiết diện, máy phay khía và phay cuộn chuyên dụng sẽ hoạt động hiệu quả hơn khi khối lượng điều chỉnh chúng, vì chúng lập chỉ mục cho cuộn và dao cắt cùng nhau thay vì dựa vào một trạm tháp pháo duy nhất.
Giá đỡ dẫn động là một cụm bánh răng chạy với tốc độ hàng nghìn vòng/phút trong môi trường bẩn. Tuổi thọ của nó phụ thuộc vào ba thói quen: giữ cho khớp nối truyền động sạch sẽ và bôi một chút dầu mỡ, kiểm tra độ đảo sau bất kỳ tác động nào và thay thế ống kẹp và vòng đệm trước khi bề mặt hoàn thiện xuất hiện vết mòn. Trạm bắt đầu tạo ra độ côn hoặc tiếng kêu thường báo cáo ống kẹp bị mòn hoặc khớp nối truyền động bị sứt mẻ chứ không phải lỗi máy.
 Phụ tùng thay thế cho máy phay rãnh lưỡi liềm CNC Dao phay cacbua và PCD, đầu phay, khối đỡ và đồ gá bằng đồng giúp giữ cho máy phay rãnh lưỡi liềm CNC hoạt động chính xác và giảm thời gian ngừng hoạt động do mài mòn. Xem sản phẩm →
Bạn nên kiểm tra tính sẵn có của phụ tùng trước khi mua thay vì sau đó. Ống kẹp, núm giữ, phím truyền động và bộ bánh răng là những bộ phận bị hỏng đầu tiên và giá đỡ không thể sửa chữa cục bộ sẽ trở thành phế liệu chứ không phải là một công cụ. Bởi vì hệ thống truyền động chi phối độ chính xác của việc định vị giống như cơ chế cơ khí, nên điều này cũng đáng để hiểu. cách hệ thống CNC xử lý việc lập chỉ mục trục C trước khi bạn cam kết với một đặc điểm kỹ thuật.
Công cụ điều khiển là một giao dịch đơn giản. Chúng có giá cao hơn giá đỡ tĩnh, chúng cần chất làm mát và mô-men xoắn mà máy phải cung cấp và chúng chỉ kiếm được khoản đầu tư đó khi không thể xoay được một tính năng. Trong một cửa hàng cuộn, những đặc điểm đó có thể dự đoán được: rãnh then, mặt phẳng, lỗ ở mặt cuối, đường dẫn dầu hướng tâm và rãnh dẫn. Đếm số lượng xuất hiện trong một tháng điển hình, đánh giá cách xử lý mà bạn hiện đang thực hiện để tiếp cận chúng và quyết định thường tự đưa ra. Khi dụng cụ dẫn động không phù hợp, dụng cụ tĩnh vẫn chiếm ưu thế về độ cứng, chi phí và tính đơn giản, và không có lý do gì để ép buộc nó. Đối với những cửa hàng mua máy thay vì giá đỡ, hãy bắt đầu từ thiết bị gia công con lăn phù hợp với kích thước cuộn mà bạn thực sự xử lý, sau đó chỉ định các trạm dựa trên các tính năng mà các cuộn đó yêu cầu.

XK9350 SERIES CNC REM Roll Crescent Groove Machine là sản phẩm được nâng cấp của loại XK500, phù hợp để xử lý cuộn có đường kính nhỏ hơn 500mm và c...
Xem chi tiết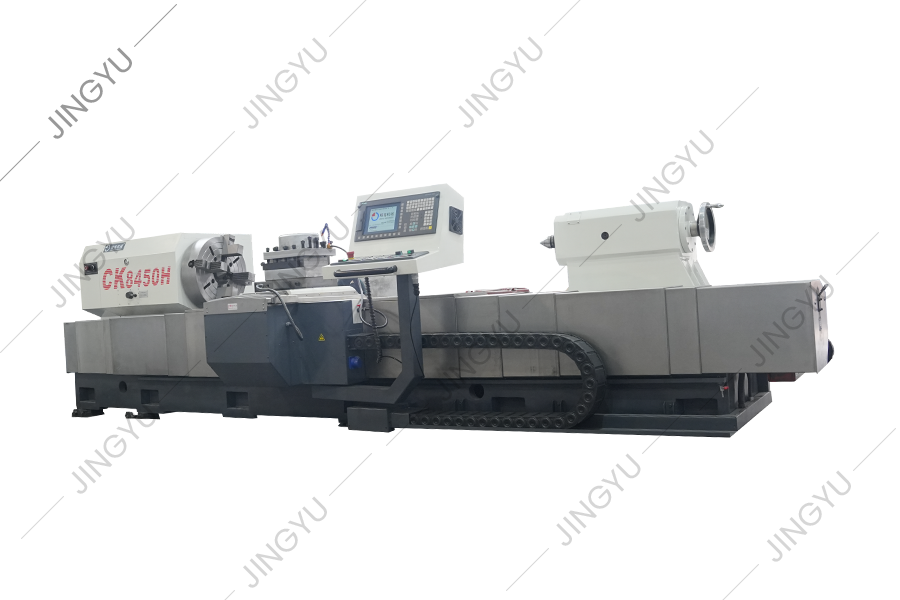
Chuỗi máy công cụ này chủ yếu được sử dụng để vượt qua và xử lý cuộn. Nó cũng có thể xoay vòng tròn bên ngoài và cổ cuộn của cuộn, và cũng có thể x...
Xem chi tiết
Chuỗi máy công cụ này chủ yếu được sử dụng để vượt qua và xử lý cuộn. Nó cũng có thể xoay vòng tròn bên ngoài và cổ cuộn của cuộn, và cũng có thể x...
Xem chi tiết
Máy tiện CNC có độ nghiêng CK450 áp dụng hệ thống điều khiển Siemens của Đức. Sự xuất hiện, hệ điều hành và hệ thống bảo vệ an toàn của máy công cụ...
Xem chi tiết
Máy mài cuộn MK8450 CNC chủ yếu được sử dụng để mài thô, mài bán hoàn thiện, mài mịn và mài không phải của các vòng tròn bên ngoài và các rãnh R củ...
Xem chi tiết
Hiện tại, việc khắc mô hình cuộn trong và ngoài nước thường áp dụng phương pháp điện phân, phay máy phay ngang thông thường và các phương pháp xử l...
Xem chi tiết
Máy công cụ này là một loại máy công cụ Grooving CNC Roll mới được phát triển dựa trên loạt máy phay CNC Roll của công ty và sau khi nghiên cứu và ...
Xem chi tiết
Máy khắc CNC Roll phù hợp để xử lý các dấu hiệu mặt cuối khác nhau. Thông qua phần mềm chỉnh sửa tự động, nó có thể tạo ra các chương trình xử lý t...
Xem chi tiết
Máy công cụ này là một loại máy công cụ Grooving CNC Roll mới được phát triển dựa trên loạt máy phay CNC Roll của công ty và sau khi nghiên cứu và ...
Xem chi tiết
Sê-ri này chủ yếu cung cấp các bộ phận mặc chung cho máy mài vòng CNC TC và máy mài cuộn composite, như trục gá, trục chính áp suất động và tĩnh, t...
Xem chi tiếtSố 3, Đường Xinghe, Khu công nghiệp Zhaxi, Quận Chongchuan, Nantong, tỉnh Giang Tô, 226003, P.R.China
info@rolllathe.com jennifergao@rolllled.com
+86-513-85636116
Bản quyền © Công ty TNHH Máy móc Nantong Jingyu, Ltd. Tất cả các quyền

