


Cat:Máy phay CNC Roll
Máy phay CNC Roll
Chuỗi máy công cụ này có thể tự động cắt các rãnh lưỡi liềm với các hướng xoay khác nhau và bất kỳ góc độ xoắn nào. Nó có thể chia thành các phân c...
Xem chi tiết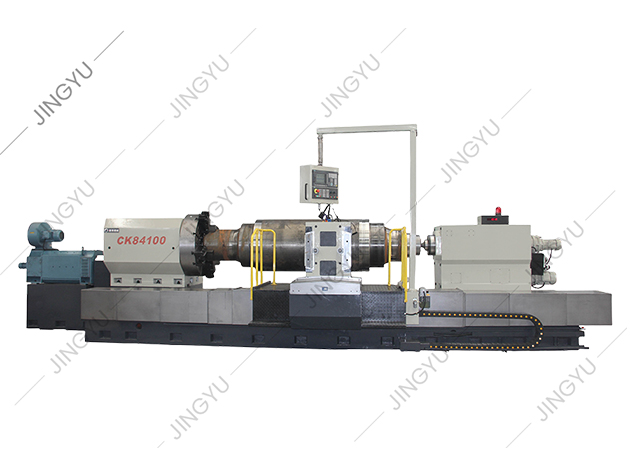
Một người thợ máy nạp một cuộn thép vào máy tiện, đóng tấm chắn và nhấn nút khởi động chu trình. Các chỉ số của tháp pháo, dụng cụ chạm vào và đường cắt đầu tiên cắt một hình trụ sạch trong phạm vi 0,05 mm. Không có điều đó xảy ra một cách tình cờ. Điều này xảy ra bởi vì ai đó hiểu một tập hợp nhỏ các nguyên tắc cơ bản của CNC: trục, hệ tọa độ, mã G, độ lệch phôi, bù công cụ và xác minh an toàn. Nếu bạn là người mới làm quen với CNC hoặc đang đánh giá việc mua máy, đây là những điều cơ bản giúp tách biệt quy trình được kiểm soát khỏi phế liệu và sự cố.
Hướng dẫn này cung cấp cho bạn kiến thức cốt lõi theo thứ tự bạn sẽ thực sự sử dụng nó. Bạn sẽ thấy máy CNC di chuyển như thế nào, chương trình yêu cầu nó làm gì, cách thiết lập công việc và những điều cần kiểm tra trước khi cắt kim loại. Mục tiêu không phải là biến bạn thành lập trình viên chỉ trong một lần. Nó giúp bạn đọc bảng thiết lập, theo dõi một chương trình và đặt những câu hỏi hay hơn khi có máy móc hoặc nhà cung cấp trên bàn.
Máy CNC là một máy công cụ được điều khiển bởi máy tính thực hiện chương trình được lưu trữ. Máy tính không “biết” cách cắt một bộ phận. Nó chỉ tuân theo tọa độ, tốc độ tiến dao và lệnh chuyển đổi. Kết quả vật lý phụ thuộc vào ba hệ thống con làm việc cùng nhau:
Khi máy mất độ chính xác, nguyên nhân hiếm khi chỉ do chương trình. Đó có thể là hiện tượng tăng nhiệt trong trục chính, mòn ở các thanh dẫn hướng, giá đỡ dụng cụ bị lỏng hoặc phần bù phôi được đặt trên bề mặt bẩn. Kiến thức cơ bản về CNC có nghĩa là biết lớp nào cần kiểm tra trước.
Nếu bạn làm việc với gia công cuộn, dòng máy cũng quan trọng như bộ điều khiển. A Nhà sản xuất máy tiện con lăn CNC chẳng hạn như Nantong Jingyu Machinery chế tạo máy móc dựa trên những nguyên tắc tương tự này, nhưng với giường chịu tải nặng và các tính năng dành riêng cho cuộn.
Mỗi chuyển động CNC được mô tả trong một hệ tọa độ. Phổ biến nhất là hệ thống Descartes: X, Y và Z cho trục tuyến tính, cộng với A, B và C cho trục quay. Trên máy tiện, X thường điều khiển đường kính và Z điều khiển chiều dài. Trên máy phay, X và Y định vị bàn máy và Z điều khiển độ sâu trục chính.
Hai số không quan trọng trong hoạt động hàng ngày. Số 0 của máy là một tham chiếu cố định do người xây dựng đặt. Điểm gốc là điểm bạn chọn cho chi tiết, thường được lưu trữ trong các trang offset phôi như G54. Một sai lầm ở đây làm thay đổi mọi vết cắt. Kiểm tra dung sai phổ biến là chạm vào một bề mặt đã biết, đặt độ lệch và sau đó xác minh bằng chỉ báo quay số trước khi chạy chương trình.
Nhiều trục hơn không có nghĩa là máy tốt hơn. Họ thay đổi những gì máy có thể làm và yêu cầu kỹ năng thiết lập như thế nào. Biểu đồ bên dưới hiển thị mức sử dụng điển hình của tầng sản xuất theo cấu hình trục.
Tỷ lệ phần trăm mang tính minh họa cho công việc thông thường ở cửa hàng việc làm, không phải là quy tắc. Điểm thực tế là máy 3 trục có người vận hành lành nghề và đồ đạc tốt thường đánh bại máy 5 trục được thiết lập kém.
Một chương trình CNC là một danh sách các khối. Mỗi khối có thể chứa chuyển động của dao, tốc độ tiến dao, lệnh trục chính hoặc chức năng của máy. Mã G chuẩn bị cho máy một loại chuyển động. Mã M bật hoặc tắt các chức năng phụ trợ. Bạn không cần phải ghi nhớ mọi mã nhưng bạn nên nhận ra những mã xuất hiện trong hầu hết mọi chương trình.
| Code | Ý nghĩa | Lưu ý thực tế |
|---|---|---|
| G00 | Định vị nhanh | Di chuyển với tốc độ tối đa. Đừng bao giờ cho rằng nó sẽ tránh được kẹp hoặc vật cố định. |
| G01 | Nội suy tuyến tính | Cắt theo đường thẳng ở tốc độ tiến dao được lập trình. |
| G02/G03 | Nội suy cung tròn (CW/CCW) | Yêu cầu tâm hoặc bán kính cung, cộng với việc lựa chọn mặt phẳng chính xác. |
| G54 | Hệ tọa độ làm việc | Lưu trữ phần không. Luôn xác minh trước khi bắt đầu chu kỳ. |
| G41/G42 | Bù dao trái/phải | Bù đường chạy dao bằng bán kính dao. Đi sai hướng đồng nghĩa với phế liệu. |
| M03/M05 | Trục xoay theo chiều kim đồng hồ / dừng trục chính | Xác nhận hướng và tốc độ trước lần cắt đầu tiên. |
| M08/M09 | Bật / tắt chất làm mát | Chất làm mát ảnh hưởng đến việc thoát phoi và độ ổn định nhiệt. |
| M30 | Kết thúc chương trình và thiết lập lại | Đưa chương trình lên đầu cho chu kỳ tiếp theo. |
Cấu trúc chương trình cũng quan trọng như các mã riêng lẻ. Thứ tự khối an toàn là: khởi động an toàn, thay dao, khởi động trục chính, tiếp cận, cắt, rút dao, tắt chất làm mát, dừng trục chính và quay trở lại. Nhiều sự cố xảy ra do một động thái nhanh chóng được viết trước khi việc bù đắp công việc được xác nhận.
Một công việc CNC đáng tin cậy tuân theo một trình tự. Bỏ qua các bước là cách máy cắt không khí, cắt vật cố định hoặc cắt sai vị trí một bộ phận đắt tiền. Dòng chảy cơ bản là:
Đối với gia công cuộn, trình tự thiết lập thường bao gồm các bước kiểm tra bổ sung. Một cuộn nặng có thể nặng vài tấn, do đó lực kẹp, căn chỉnh tâm và vị trí nghỉ ổn định ảnh hưởng trực tiếp đến độ tròn và độ côn. Một máy có bệ cứng và hệ thống điều khiển ổn định sẽ giảm số lượng hiệu chỉnh offset cần thiết giữa các bộ phận.
Khi bạn đánh giá một máy, hãy hỏi cách bộ điều khiển xử lý việc dịch chuyển offset, quản lý tuổi thọ dụng cụ và khởi động lại chương trình. Những tính năng này ảnh hưởng đến tốc độ người vận hành có thể phục hồi sau khi dụng cụ bị hỏng hoặc bị mất điện.
Các hoạt động khác nhau sử dụng các kiến thức cơ bản về CNC giống nhau nhưng áp dụng chúng theo những cách khác nhau. Cây bên dưới nhóm các thao tác chính mà bạn sẽ thấy trong xưởng gia công tổng hợp và trong công việc cuộn cụ thể.
Mỗi hoạt động có một họ máy được xây dựng xung quanh nó. Để tiện cuộn, máy tiện cuộn CNC chuyên dụng được thiết kế để xử lý nguyên công hình trụ với khả năng loại bỏ vật liệu cao và kiểm soát đường kính nhất quán.
 Máy tiện cuộn CNC dòng CK84 với bộ điều khiển Siemens 828D Xem lại máy tiện cuộn CNC này để tiện cuộn hình trụ loại bỏ vật liệu cao, có sẵn dưới dạng CK84100 và CK84125 với bộ điều khiển Siemens 828D. Xem sản phẩm →
Để hoàn thiện, máy mài cuộn CNC tập trung vào độ hoàn thiện bề mặt, độ tròn và độ ổn định kích thước.
Đối với các công việc định hình như tạo rãnh hoặc đánh dấu, máy khía con lăn CNC sẽ bổ sung thêm chuyển động phay hoặc khía có kiểm soát.
Giá là con số dễ so sánh nhất và ít hữu ích nhất. Máy CNC là một tài sản sản xuất. Chi phí của một lựa chọn sai sẽ xuất hiện sau này dưới dạng các bộ phận bị loại bỏ, thời gian thiết lập dài hoặc thời gian ngừng hoạt động tốn kém. Khi bạn xem xét một chiếc máy, hãy kiểm tra những điểm sau:
Đối với các cửa hàng cuộn, cốt lõi của máy tiện con lăn CNC thường liên quan đến cách máy duy trì sự liên kết dưới tải nặng. Bạn có thể đọc thêm về điều đó trong cốt lõi của máy tiện con lăn CNC . Logic tương tự cũng áp dụng cho quá trình mài và phay: bệ cơ học xác định trần và hệ thống điều khiển xác định mức độ dễ dàng mà người vận hành có thể tiếp cận.
Máy CNC an toàn khi người vận hành tuân theo kỷ luật thiết lập. Chúng nguy hiểm khi ai đó coi người bảo vệ như một sự bất tiện. Các quy tắc cơ bản rất đơn giản:
Bảo trì theo nguyên tắc tương tự. Kiểm tra hàng ngày bao gồm bôi trơn đường đi, áp suất không khí và mức chất làm mát. Kiểm tra hàng tuần bao gồm tích lũy chip, tình trạng bộ lọc và độ sạch của giá đỡ dụng cụ. Kiểm tra hàng tháng bao gồm phản ứng dữ dội, mức độ và kết nối điện. Một chiếc máy được bảo trì theo lịch trình sẽ ít có khả năng bị hỏng hóc khi thực hiện một công việc quan trọng.
Những điều cơ bản về CNC không phải là một điều bí ẩn. Chúng là một tập hợp các mối quan hệ: tọa độ cho máy biết phải đi đâu, mã G cho máy biết cách di chuyển, độ lệch cho máy biết vị trí của bộ phận và kỷ luật thiết lập giúp công cụ tránh xa bất kỳ thứ gì không nên cắt. Nếu bạn hiểu những mối quan hệ đó, bạn có thể đọc chương trình, thiết lập công việc và đánh giá máy một cách tự tin. Cho dù bạn đang tiện một trục nhỏ hay gia công cuộn nặng nhiều tấn, các nguyên tắc cơ bản giống nhau đều được áp dụng. Bắt đầu với hệ tọa độ, tìm hiểu các mã bạn thấy hàng ngày và không bao giờ bỏ qua bước xác minh trước khi bắt đầu chu kỳ.

Chuỗi máy công cụ này có thể tự động cắt các rãnh lưỡi liềm với các hướng xoay khác nhau và bất kỳ góc độ xoắn nào. Nó có thể chia thành các phân c...
Xem chi tiết
Theo quan điểm của các vấn đề xử lý cuộn thép tốc độ cao, máy phay cuộn XK8450 CNC là một loại công cụ xử lý rãnh CNC Roll mới được phát triển trên...
Xem chi tiết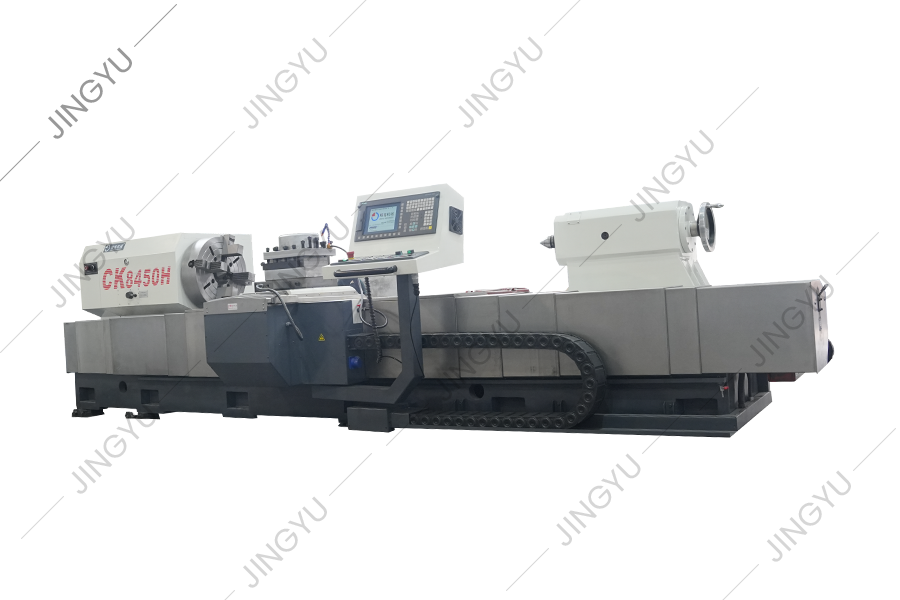
Chuỗi máy công cụ này chủ yếu được sử dụng để vượt qua và xử lý cuộn. Nó cũng có thể xoay vòng tròn bên ngoài và cổ cuộn của cuộn, và cũng có thể x...
Xem chi tiết
Chuỗi máy công cụ này chủ yếu được sử dụng để vượt qua và xử lý cuộn. Nó cũng có thể xoay vòng tròn bên ngoài và cổ cuộn của cuộn, và cũng có thể x...
Xem chi tiết
Máy tiện CNC có độ nghiêng CK450 áp dụng hệ thống điều khiển Siemens của Đức. Sự xuất hiện, hệ điều hành và hệ thống bảo vệ an toàn của máy công cụ...
Xem chi tiết
Máy phay được gia cố CNC áp dụng một hộp trục chính đầy đủ và phần truyền trục chính áp dụng các bánh răng với độ chính xác của hơn 6 cấp, với mô-m...
Xem chi tiết
Tất cả ba trục của máy là các ốc vít bóng 50 × P10 ở cấp độ P3 và quá trình lắp ráp của giả vờ cố định 2 kết thúc được sử dụng để tăng cường độ cứn...
Xem chi tiết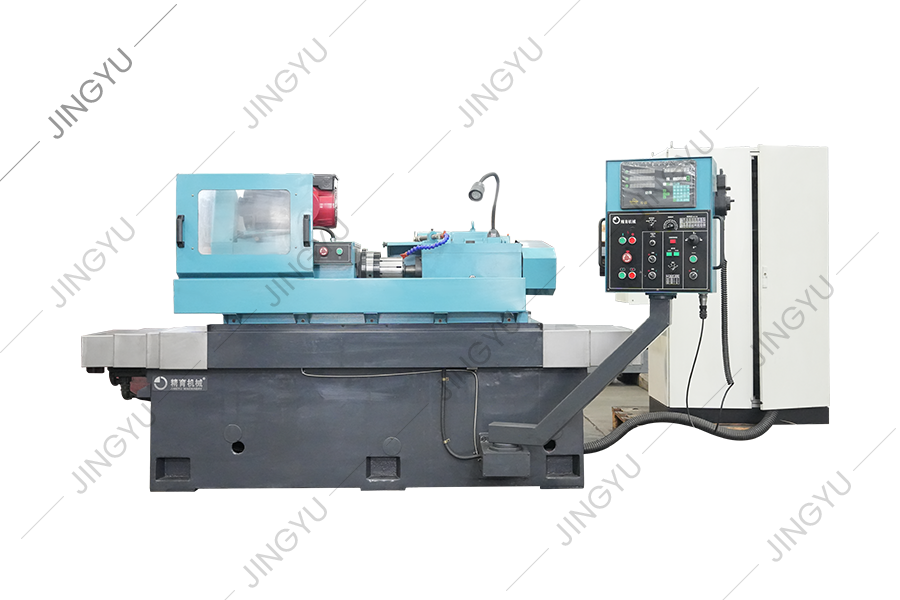
Máy mài hình thành vòng cuộn chủ yếu được sử dụng để mài các vòng lăn cacbua vonfram để sản xuất thanh dây tốc độ cao. Bánh xe mài kim cương hình t...
Xem chi tiết
Máy công cụ này là một loại máy công cụ Grooving CNC Roll mới được phát triển dựa trên loạt máy phay CNC Roll của công ty và sau khi nghiên cứu và ...
Xem chi tiết
Sê-ri này chủ yếu cung cấp các bộ phận mặc chung cho máy mài vòng CNC TC và máy mài cuộn composite, như trục gá, trục chính áp suất động và tĩnh, t...
Xem chi tiếtSố 3, Đường Xinghe, Khu công nghiệp Zhaxi, Quận Chongchuan, Nantong, tỉnh Giang Tô, 226003, P.R.China
info@rolllathe.com jennifergao@rolllled.com
+86-513-85636116
Bản quyền © Công ty TNHH Máy móc Nantong Jingyu, Ltd. Tất cả các quyền

