


Cat:Máy phay CNC Roll
Cnc notching và máy đánh dấu
XK9350 SERIES CNC REM Roll Crescent Groove Machine là sản phẩm được nâng cấp của loại XK500, phù hợp để xử lý cuộn có đường kính nhỏ hơn 500mm và c...
Xem chi tiết
Cắt leo mang lại bề mặt sạch nhất, chính xác nhất trong phay CNC — nhưng chỉ khi máy và thiết lập có thể xử lý được lực cắt. Đối với các nhà sản xuất con lăn và cửa hàng thiết bị nặng, điều kiện đó thường được đáp ứng.
Bài viết này giải thích kỹ thuật cắt leo là gì, nó so sánh với kỹ thuật cắt thông thường như thế nào và khi nào nên chọn từng chiến lược trong sản xuất thực tế.
Trong phay leo dốc, dao cắt quay cùng hướng với bước tiến phôi. Răng cắt đi vào vật liệu ở độ dày phoi tối đa và làm mỏng phoi về cuối quá trình ăn khớp. Trong phay thông thường, răng bắt đầu ở độ dày phoi bằng 0, cọ sát vào bề mặt, sau đó đạt độ dày tối đa ở điểm cuối.
Cắt leo còn được gọi là phay xuống; thông thường được gọi là phay. Các tên cho biết dụng cụ đang di chuyển “xuống” khi quay hay “lên” ngược lại với nó.
| Yếu tố | Cắt leo | Cắt thông thường |
|---|---|---|
| Xoay công cụ so với nguồn cấp dữ liệu | Cùng hướng | hướng ngược lại |
| Độ dày chip | Dày nhất khi vào, giảm dần | Mỏng nhất lúc đầu, ngày càng tăng |
| Hành động cắt | Cắt sạch, ít ma sát | Cọ xát lúc đầu, ma sát nhiều hơn |
| Bề mặt hoàn thiện | Tốt hơn trên các thiết lập cứng nhắc | Có thể để lại bề mặt bị cháy hoặc nhòe |
| Xu hướng lực | Xuống dưới (đối với phay ngoại vi) | Hướng lên trên (có xu hướng nâng phôi) |
| Độ mòn dụng cụ | Độ mài mòn thấp hơn khi thiết lập cứng nhắc | Độ mòn cạnh cao hơn do cọ xát |
| Rủi ro | Độ lệch của dụng cụ có thể gây ra hiện tượng kẹt | Rủi ro làm việc khó khăn |
Độ dày phoi là lý do chính khiến các xưởng CNC hiện đại ưa chuộng phương pháp cắt leo. Với thao tác cắt thông thường, dao phay hạt dao hoặc dao phay ngón bắt đầu với tải phoi bằng 0, có nghĩa là cạnh đẩy thay vì cắt. Điều này tạo ra ma sát, nhiệt và làm cứng trên nhiều loại thép. Khi dụng cụ cắn sâu hơn, nó chạm vào lớp cứng và mòn nhanh hơn.
Việc cắt leo bắt đầu với tải phoi tối đa. Cạnh ngay lập tức cắt đi vật liệu, giảm sự tích tụ nhiệt và để lại bề mặt mịn hơn. Lực cắt cũng có xu hướng đẩy phôi xuống bàn, giúp giữ cho chi tiết ổn định.
Độ ổn định đó rất quan trọng khi bạn phay các phôi gia công hình trụ dài như cuộn. Lực cắt hướng xuống giúp giữ cuộn lăn dựa vào khối chữ V hoặc đứng yên. Đây là một lý do khiến các nhà sản xuất máy phay cuộn hạng nặng CNC coi bước leo dốc là chiến lược hoàn thiện mặc định.
Cắt leo có một nhược điểm nổi tiếng: nếu máy có phản ứng ngược hoặc không đủ độ cứng, máy cắt có thể nắm lấy phôi và tự kéo về phía trước. Điều này có thể khiến bàn bị lắc lư, làm gãy dụng cụ hoặc để lại bề mặt gợn sóng. Đó là lý do tại sao các máy cũ có vít me và không có bù phản ứng ngược thường được chạy ở chế độ thông thường.
Trên máy CNC có vít bi, thanh dẫn hướng được tải sẵn và điều chỉnh servo thích hợp, phản ứng dữ dội là tối thiểu. Việc leo dốc không chỉ trở nên an toàn mà còn được ưa chuộng hơn. Đối với các nguyên công phay nặng, yêu cầu là trục xoay chắc chắn và thiết lập giá đỡ gia công ổn định. Máy mài cuộn và tạo rãnh cuộn được chế tạo theo tiêu chuẩn đó.
Rung động là một sự cân nhắc khác. Cắt leo có xu hướng tạo ra ít rung động hơn so với cắt thông thường, đặc biệt khi dụng cụ ăn khớp ở một góc không đổi. Nhưng nếu dụng cụ bắt đầu rung, nó có thể dẫn đến các vết kêu lạch cạch. Điều này được thảo luận chi tiết hơn trong một bài viết liên quan về quản lý độ rung trong máy mài cuộn CNC .
Việc tạo rãnh cuộn đòi hỏi phải cắt các mẫu chính xác thành các cuộn thép cứng hoặc gang. Cả hai bước gia công thô và hoàn thiện đều phải duy trì dung sai chặt chẽ về chiều rộng, chiều sâu và vị trí rãnh. Cắt leo giúp ích theo nhiều cách: nó tạo ra vết cắt sạch hơn, giảm sự hình thành gờ và kéo dài tuổi thọ của dụng cụ tạo hình và hạt dao cacbua được phủ.
Trong sản xuất, thông lệ là sử dụng phương pháp cắt thông thường cho bước gia công thô đầu tiên khi có cặn hoặc bề mặt không bằng phẳng, sau đó chuyển sang cắt leo để hoàn thiện. Lý do rất đơn giản: lớp da thô ráp có thể làm sứt mẻ cạnh cacbua nếu lần tiếp xúc đầu tiên quá mạnh. Sau khi bề mặt sạch sẽ, việc cắt leo mang lại độ chính xác cần thiết cho đường viền cuối cùng.
Đối với các mặt cuộn, sự khác biệt về độ bóng bề mặt có thể được đo bằng giá trị Ra hoặc Rz. Theo kinh nghiệm của chúng tôi, việc chuyển đường hoàn thiện từ cắt thông thường sang cắt leo có thể cải thiện độ nhám bề mặt ở một mức có thể đo được khi đường chạy dao được điều chỉnh hợp lý. Việc giảm ma sát cũng làm giảm khả năng bị lem, điều này rất quan trọng đối với các cuộn sẽ tạo họa tiết cho tấm kim loại hoặc hoa văn chạm nổi.
Việc chuyển từ cắt truyền thống sang cắt leo dốc không chỉ là thay đổi hướng. Bạn phải điều chỉnh một số thông số:
Đối với các vật liệu cuộn như thép công cụ D2 hoặc gang nguội, điểm bắt đầu là độ sâu cắt hướng tâm nhẹ (0,5-1,0 mm) ở chế độ leo và bước tiến khoảng 0,1-0,2 mm trên mỗi răng, sau đó tinh chỉnh dựa trên độ hoàn thiện đạt được.
Trong một cửa hàng sửa chữa cuộn điển hình, quy trình bắt đầu bằng việc phay thông thường để loại bỏ lớp bị hư hỏng. Sau đó, người vận hành chuyển sang cắt leo dốc cho đường chuyền cuối cùng xác định biên dạng rãnh. Bởi vì việc cắt leo để lại bề mặt sạch hơn nên cuộn được chuyển đến máy mài với lượng nguyên liệu được loại bỏ ít hơn, rút ngắn tổng thời gian chu trình.
 Máy phay cuộn CNC tự động với bộ điều khiển Siemens sáu trục Được thiết kế để sửa chữa cuộn chính xác, máy này có bệ tích hợp cứng và các đường dẫn hướng cứng để hỗ trợ phay leo lên các biên dạng rãnh. Bộ điều khiển sáu trục của Siemens và trục chính mô-men xoắn cao đảm bảo cắt đường viền chính xác trên các cuộn đã cứng, giảm thời gian mài. Xem sản phẩm →
Một ứng dụng phổ biến khác là cắt các gân dạng sợi trên các cuộn có rãnh. Phay leo tạo ra cạnh sắc nét hơn trên đỉnh sườn, điều này ảnh hưởng đến chất lượng sản phẩm cuối cùng khi cán thanh và dây. Đó là lý do tại sao máy phay cuộn hạng nặng CNC được lập trình với chiến lược leo lên có kiểm soát đối với các đường viền này.
Không phải mọi máy phay đều thực hiện cắt leo tốt. Máy phải có khung cứng, hệ thống cấp liệu không có phản ứng ngược và trục xoay có thể duy trì mô-men xoắn ở tốc độ vừa phải. Đối với phay cuộn, điều đó thường có nghĩa là máy có cấu trúc đường hộp nặng hoặc đường dẫn cứng, không phải máy nghiền hạng nhẹ.
 Máy phay đứng CNC XKV1800 với kết cấu chịu tải nặng được gia cố Được chế tạo để phay leo dốc ổn định, máy nghiền đứng này có thân máy bay cứng và vít bi không có phản ứng ngược. Hành trình làm việc lớn và tải trọng bàn 2000 kg của nó phù hợp với các vật đúc nặng và các bộ phận bằng thép, mang lại độ cứng cần thiết để cắt mịn trên bề mặt cứng. Xem sản phẩm →
Máy phay CNC gia cố được thiết kế nhằm mục đích này. Chúng cung cấp độ cứng cần thiết để hấp thụ chấn động khi tiếp xúc phoi ban đầu và duy trì độ chính xác trong những đường chuyền dài trên bề mặt cuộn đã cứng.
Cắt leo không phải là một kỹ thuật đơn lẻ; đó là quyết định bạn đưa ra cho mỗi lần vượt qua. Sử dụng cách cắt thông thường để vượt qua các điều kiện gồ ghề, có vảy hoặc không ổn định. Sử dụng phương pháp cắt leo cho các đường gia công tinh mà chất lượng bề mặt và tuổi thọ dụng cụ là quan trọng nhất. Trên thiết bị phay cuộn CNC hiện đại, cắt leo phải là một phần trong chiến lược hoàn thiện mặc định của bạn.

XK9350 SERIES CNC REM Roll Crescent Groove Machine là sản phẩm được nâng cấp của loại XK500, phù hợp để xử lý cuộn có đường kính nhỏ hơn 500mm và c...
Xem chi tiết
Theo quan điểm của các vấn đề xử lý cuộn thép tốc độ cao, máy phay cuộn XK8450 CNC là một loại công cụ chế biến Groove Roll Roll mới được phát triể...
Xem chi tiết
Theo quan điểm của các vấn đề xử lý cuộn thép tốc độ cao, máy phay cuộn XK8450 CNC là một loại công cụ xử lý rãnh CNC Roll mới được phát triển trên...
Xem chi tiết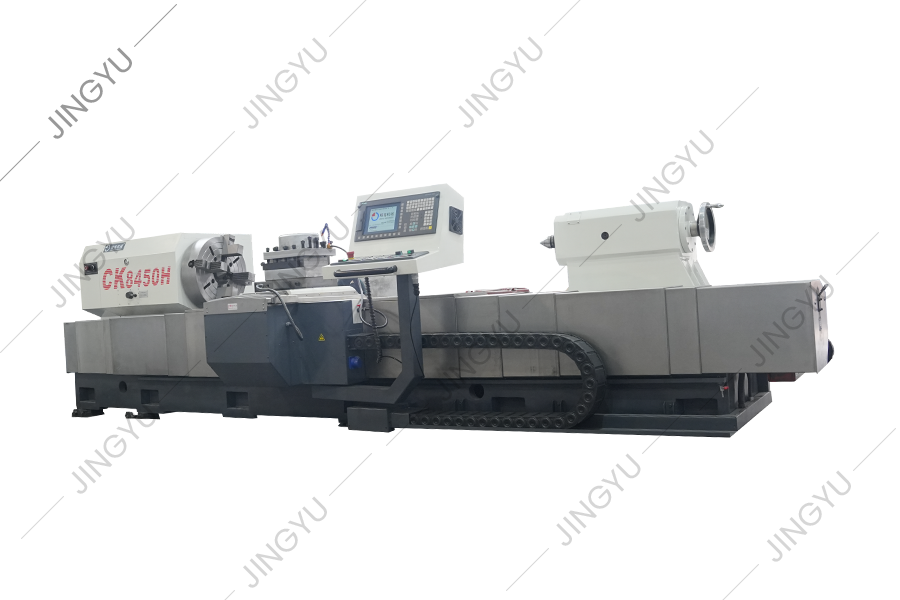
Chuỗi máy công cụ này chủ yếu được sử dụng để vượt qua và xử lý cuộn. Nó cũng có thể xoay vòng tròn bên ngoài và cổ cuộn của cuộn, và cũng có thể x...
Xem chi tiết
Máy phay được gia cố CNC áp dụng một hộp trục chính đầy đủ và phần truyền trục chính áp dụng các bánh răng với độ chính xác của hơn 6 cấp, với mô-m...
Xem chi tiết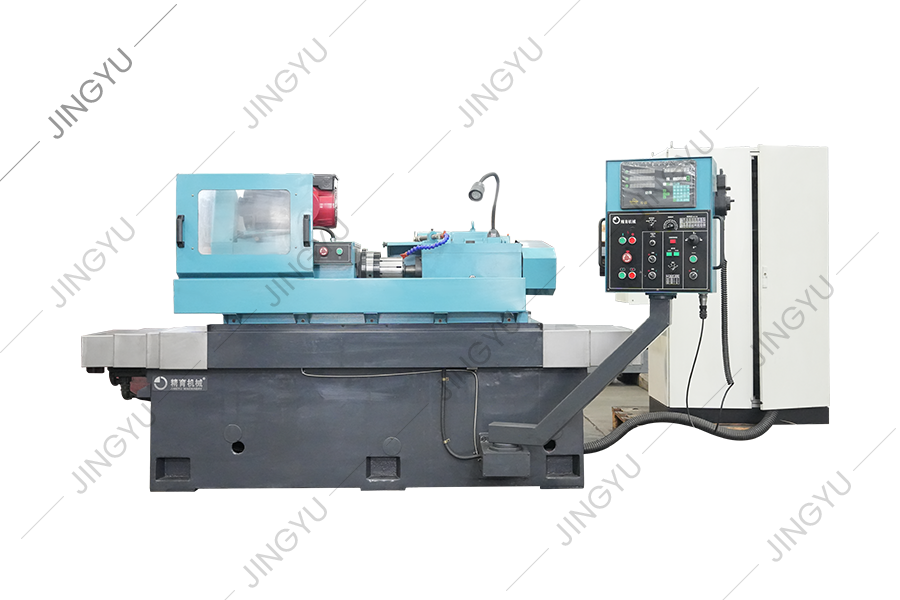
Máy mài hình thành vòng cuộn chủ yếu được sử dụng để mài các vòng lăn cacbua vonfram để sản xuất thanh dây tốc độ cao. Bánh xe mài kim cương hình t...
Xem chi tiết
Hiện tại, việc khắc mô hình cuộn trong và ngoài nước thường áp dụng phương pháp điện phân, phay máy phay ngang thông thường và các phương pháp xử l...
Xem chi tiết
Máy này chủ yếu được sử dụng để mài và sửa chữa máy cắt phay của sườn chéo ren, có thể dễ dàng sửa chữa và mài cạnh của máy cắt phay cốt thép của t...
Xem chi tiết
Sê-ri này chủ yếu dành cho máy phay CNC Crescent Groove để cung cấp các bộ phận mặc chung, chẳng hạn như giá đỡ dụng cụ phay, máy cắt phay, khối hỗ...
Xem chi tiết
Sê-ri này chủ yếu cung cấp các bộ phận mặc chung cho máy tiện cuộn CNC, chẳng hạn như lưỡi CBN, lưỡi PCD, mucks, ốc vít, v.v.
Xem chi tiếtSố 3, Đường Xinghe, Khu công nghiệp Zhaxi, Quận Chongchuan, Nantong, tỉnh Giang Tô, 226003, P.R.China
info@rolllathe.com jennifergao@rolllled.com
+86-513-85636116
Bản quyền © Công ty TNHH Máy móc Nantong Jingyu, Ltd. Tất cả các quyền

